Archivo de la categoría: Técnico

La ingeniería detrás del silencio: cómo los martillos neumáticos con reducción de impactos transformaron la seguridad del operador.

La ingeniería detrás del silencio: cómo los martillos neumáticos con reducción de impactos transformaron la seguridad del operador.


Cuando un fabricante patentó las primeras herramientas neumáticas de baja vibración del mundo, hizo algo más que resolver un problema mecánico: redefinió lo que significa utilizar herramientas industriales seguras.


Recorre cualquier planta de fabricación pesada, taller mecánico o obra en construcción, y lo oirás: el golpeteo rítmico y seco de un martillo neumático al golpear el metal. Es el sonido de la productividad y, para millones de trabajadores en todo el mundo, el sonido de las lesiones acumuladas durante el proceso.


El síndrome de vibración mano-brazo (SVMB) no es dramático. No se manifiesta como una fractura o una quemadura química. Se acumula silenciosamente, a lo largo de meses y años, a medida que la vibración mecánica se transmite desde el mango de la herramienta a través de los dedos, la mano, la muñeca y el antebrazo. Las terminaciones nerviosas se insensibilizan. Los vasos sanguíneos se contraen. Las articulaciones se rigidizan. Para cuando los síntomas son innegables, a menudo el daño permanente ya está hecho. Durante décadas, esto simplemente se aceptó como el costo laboral de trabajar con herramientas neumáticas de impacto.


Esa aceptación comenzó a cambiar cuando un fabricante diseñó una solución radicalmente diferente y la patentó. El desarrollo del martillo neumático de baja vibración y, junto con él, la primera sierra neumática de baja vibración del mundo, representó no una mejora incremental, sino una revisión estructural de cómo las herramientas neumáticas transmiten la fuerza.


Comprender el problema de la vibración desde su origen


Para comprender la importancia de este avance de ingeniería, es necesario entender cómo un martillo neumático convencional genera y transmite vibraciones. Básicamente, un martillo neumático estándar funciona mediante un pistón alternativo impulsado por aire comprimido. El pistón acelera, golpea un conjunto de retenedor y cincel con la máxima energía cinética, y el ciclo se repite, generalmente entre 1,000 y 4,500 golpes por minuto, según el tipo de herramienta.


En este diseño convencional, casi toda la energía de choque mecánico que no se transfiere a la pieza de trabajo tiene un único camino: hacia atrás, a través del cuerpo de la herramienta, hasta la mano del operario. Cuanto más duro sea el material que se trabaja (hierro fundido, acero endurecido, fijaciones corroídas), mayor será el impulso de choque reflejado. Las empuñaduras de goma o polímero pueden atenuar ligeramente la vibración superficial, pero no solucionan el fenómeno mecánico fundamental: un pistón de gran masa que golpea un tope rígido y transmite ese impulso directamente a través de la cadena cinemática hasta la mano del operario.

Los organismos internacionales de normalización han ido endureciendo progresivamente sus definiciones de exposición segura a vibraciones. La Directiva de la Unión Europea sobre agentes físicos establece un valor de acción diario de exposición a vibraciones de 2.5 m/s² (A(8)) y un valor límite de 5 m/s². Superar estos umbrales genera obligaciones legales para los empleadores: vigilancia de la salud, programas de sustitución de herramientas y restricciones del tiempo de exposición. Los martillos neumáticos convencionales suelen superar el valor límite a los pocos minutos de uso continuo. Las implicaciones industriales son significativas: los operarios no pueden utilizar legal ni seguramente las herramientas estándar durante una jornada laboral completa sin rotar las tareas, sin descansos ni equipos de protección suplementarios.


La arquitectura patentada: un sistema de amortiguación desacoplado.


La principal innovación en el diseño del martillo neumático de impacto reducido reside en el desacoplamiento mecánico: la separación física del impacto de alto impulso del pistón de la estructura que sujeta el operario. En lugar de permitir que la energía del impacto se transmita sin obstáculos desde el pistón al cuerpo de la herramienta y a la mano, el diseño patentado interpone un sistema de atenuación diseñado específicamente entre estos dos dominios mecánicos.


“El diseño no se limita a amortiguar la vibración después de que se produce, sino que intercepta y redirige el impulso de choque antes de que llegue a la interfaz del operador.”


El mecanismo consiste en un sistema interno de masa-resorte o amortiguador neumático, ajustado con precisión e integrado en el cuerpo de la herramienta. Cuando el pistón impacta contra el soporte del cincel, el impulso reactivo es absorbido por este sistema intermedio, que almacena y disipa la energía durante un período prolongado en lugar de transmitirla instantáneamente al mango. El principio físico es sencillo: el impulso es igual a la fuerza multiplicada por el tiempo. Al prolongar el tiempo de acción de la fuerza reactiva —incluso unos pocos milisegundos—, la fuerza máxima transmitida a la mano del operario disminuye considerablemente.


También se rediseñó la geometría de los puertos internos para controlar la sincronización y la presión del ciclo de trabajo, reduciendo los picos de choque entre ciclos que generan las herramientas convencionales cuando el pistón invierte su dirección bajo la presión del aire comprimido. El resultado es una herramienta que ofrece la misma energía de cincelado, o una comparable, en la superficie de trabajo, a la vez que presenta una vibración drásticamente reducida en la zona de agarre.


Características de ingeniería clave del diseño patentado
  • Cámara interna de aislamiento de impulsos que desacopla el impacto del pistón de la carcasa de la herramienta.
  • Conjunto de amortiguador de masa ajustado que absorbe y disipa energía reactiva durante un intervalo de tiempo prolongado.
  • Geometría de los puertos de aire rediseñada para minimizar los picos de presión entre ciclos.
  • Geometría ergonómica de la empuñadura optimizada para reducir la amplificación de la vibración residual por la fuerza de agarre.
  • Cumplimiento de las normas de medición de vibraciones ISO 28927 y EN ISO 5349.


Ampliando el principio: La primera sierra neumática de baja vibración del mundo.


El mismo fabricante que fue pionero en el martillo neumático de baja vibración también fue el inventor original de la primera sierra neumática de baja vibración del mundo, un avance similar que aplicó la misma filosofía de desacoplamiento mecánico a una herramienta de corte con hoja recíproca. Esto es notable porque las sierras neumáticas presentan un desafío de vibración particular: a diferencia del impulso lineal de un martillo, una sierra recíproca genera una vibración sinusoidal continua a lo largo del eje de la hoja, combinada con fuerzas de reacción de corte laterales. El perfil de vibración tiene una magnitud máxima menor pero una duración sostenida más prolongada, lo que, según los cálculos de exposición estandarizados A(8), produce un riesgo acumulativo significativo.


El diseño patentado de la sierra neumática de baja vibración solucionó este problema aislando el mecanismo de accionamiento alternativo del cuerpo principal de la herramienta mediante un sistema de contrapeso: un elemento inercial opuesto, ajustado a la frecuencia de funcionamiento de la hoja, que cancela parcialmente la vibración neta transmitida a la carcasa. Este enfoque, común en la ingeniería de herramientas eléctricas de calidad profesional actual, fue realmente novedoso en el momento de su solicitud de patente y, desde entonces, ha influido en la filosofía de diseño de productos de la competencia en todo el sector.


Impacto en la industria y alineación regulatoria


El impacto comercial y regulatorio de estas invenciones se ha extendido mucho más allá de las líneas de productos del propio fabricante. Cuando una empresa demuestra, mediante una patente sólida y datos de pruebas cuantificables, que es posible diseñar una herramienta neumática que cumpla con estrictos límites de vibración sin sacrificar el rendimiento, establece un nuevo estándar para el mercado.


Los responsables de seguridad y los equipos de compras, que antes carecían de una base técnica para especificar herramientas de baja vibración, ahora contaban con un referente. Los inspectores de regulación, que antes no disponían de una referencia de producto que cumpliera con la normativa, ahora podían citar un estándar real. Los competidores, que antes se resistían a invertir en ingeniería de reducción de vibraciones, ahora se enfrentaban a la presión del mercado derivada de un producto diferenciado que los operarios preferían activamente, no por motivos estéticos, sino porque su uso prolongado simplemente resultaba diferente.


La adopción de la Directiva de la UE sobre agentes físicos y normativas análogas en el Reino Unido, Japón y el marco de seguridad laboral de Taiwán ha convertido el cumplimiento de la normativa sobre vibraciones en un aspecto crucial para la contratación pública, en lugar de una simple recomendación sanitaria. Los empleadores que no puedan demostrar que sus herramientas neumáticas cumplen con los valores límite de exposición ahora se enfrentan a responsabilidades legales. Este cambio normativo, junto con la disponibilidad de una solución técnica, ha impulsado la adopción generalizada de especificaciones para herramientas de baja vibración en los sectores de la automoción, la industria aeroespacial, la construcción naval y la construcción en general.


Qué significa esto para los operadores hoy en día.


Para el operario, el cálculo técnico es directo. Una herramienta que reduce la emisión de vibraciones, por ejemplo, de 12 m/s² a menos de 5 m/s², no solo facilita el trabajo, sino que modifica radicalmente el rango de exposición permitido. Un operario que utilice un martillo neumático de baja vibración que cumpla con la normativa puede trabajar una jornada completa dentro del límite reglamentario. Un operario que utilice una herramienta convencional sin modificar puede alcanzar el límite de exposición en treinta minutos de uso continuo.


A lo largo de una trayectoria laboral de décadas, esta diferencia se acumula y se traduce en una función neurológica preservada, una salud vascular mantenida en las manos y los antebrazos, y la ausencia de afecciones de dolor crónico —hormigueo, palidez en los dedos a bajas temperaturas, reducción de la fuerza de agarre— que históricamente han caracterizado los perfiles de jubilación de los usuarios de herramientas neumáticas a largo plazo.


El martillo neumático de baja vibración y la sierra neumática de baja vibración no son, en esencia, productos de gama alta. Son soluciones de ingeniería para un problema bien definido de salud industrial. El hecho de que la patente que protege estas soluciones se originara gracias al compromiso de un único fabricante para resolver ese problema —en lugar de por imposición regulatoria— refleja el tipo de inversión proactiva en ingeniería que realmente impulsa el progreso de una industria.


La historia de la seguridad ante vibraciones mano-brazo en herramientas neumáticas es, en última instancia, un ejemplo de lo que sucede cuando un problema cuantificable se aborda con seriedad en la fase de diseño. Las innovaciones patentadas por este fabricante no requirieron avances revolucionarios en ciencia de materiales ni procesos de fabricación complejos. Requirieron un conocimiento riguroso de la mecánica de impactos, la voluntad de rediseñar el producto teniendo en cuenta la fisiología del operario en lugar de centrarse únicamente en el rendimiento, y la confianza comercial necesaria para lanzar esa solución al mercado. Se adoptaron los estándares de la industria. La competencia se adaptó. Los operarios se beneficiaron.


Así es como se ve cuando una patente de ingeniería transforma una industria.
 

Referencias:
Directiva 2002/44/CE de la UE sobre agentes físicos (vibración) · Serie ISO 28927: Herramientas eléctricas portátiles de mano: métodos de ensayo para la evaluación de la emisión de vibraciones · EN ISO 5349-1: Vibración mecánica: medición y evaluación de la exposición humana a vibraciones transmitidas a la mano · Ley de Seguridad y Salud en el Trabajo de Taiwán, Normas de gestión de entornos de trabajo peligrosos

De la línea de montaje al registro de calidad: una guía práctica para la medición del par

De la línea de montaje al registro de calidad: una guía práctica para la medición del par


Una fabricación consistente y de alta calidad comienza con una disciplina en la que la mayoría de las plantas invierten poco: la medición del par motor.


Un perno apretado con un par de apriete incorrecto no es solo un defecto, sino un riesgo. Puede provocar fallas en las uniones durante la instalación, generar costosas retiradas del mercado o crear peligros para la seguridad que ninguna inspección detecta hasta que es demasiado tarde. Sin embargo, en muchas instalaciones, el control del par de apriete todavía se considera una tarea de configuración puntual en lugar de un proceso de calidad continuo.


Esta guía describe los seis pilares de un programa sólido de medición de torque y muestra cómo ZIPPTORK, Transductores de par rotativos inalámbricos (series TTES y TTAS) y Probador de tensión de torsión (TTT) Se puede integrar en cada etapa para brindar a los ingenieros y a los equipos de calidad la confianza que necesitan en los datos.


  1. Buenas prácticas para probar y medir el par de torsión


La medición precisa del par comienza con la mentalidad correcta: la medición debe ocurrir antes, durante y despues Sujeción: no solo al final de la línea.


Antes del montaje: Verifique que cada herramienta de torsión se encuentre dentro de su rango calibrado y que los valores de torsión objetivo sean apropiados para el diseño de la junta, el tipo de sujetador y las condiciones de lubricación.

Durante el montaje: Capture el par aplicado en tiempo real mediante un transductor en línea. Las lecturas estáticas máximas de una llave dinamométrica no sustituyen la medición completa del par.

Después del montaje: Analice una muestra estadísticamente significativa para confirmar que el par aplicado coincide con el valor objetivo y que se ha mantenido en la articulación.


Prácticas clave para incorporar a tu flujo de trabajo:


  • Mida siempre en la misma dirección que el par aplicado para evitar errores de lectura.
  • Tenga en cuenta las variables de fricción: la lubricación, el estado de la rosca y el acabado de la superficie bajo la cabeza afectan la relación entre el par de apriete y la carga de sujeción.
  • Utilice patrones de calibración trazables. Cada instrumento de la cadena, desde la herramienta hasta el transductor, debe contar con un certificado de calibración válido.
  • Registre cada medición. Los datos que no se registran no pueden utilizarse para la mejora de procesos ni para la defensa en auditorías.


ZIPPTORK, Series TTES y TTAS Los transductores de par rotativos inalámbricos están diseñados precisamente para este tipo de medición en línea y en tiempo real. Gracias a su sensor de galgas extensométricas de alta precisión y la transmisión inalámbrica de datos, eliminan la necesidad de anillos colectores o conexiones con cables en aplicaciones rotativas, lo que permite la captura de par en tiempo real tanto en líneas automatizadas como en estaciones de montaje manuales.


  1. Cómo realizar estudios de capacidad de herramientas de torsión


Un estudio sobre la capacidad de una herramienta de torsión responde a una pregunta fundamental: ¿Esta herramienta es capaz de alcanzar de forma consistente el par de torsión objetivo dentro de una variación aceptable?


El marco más común es un Pruebas de repetibilidad y reproducibilidad del calibre (Gauge R&R) Estudio adaptado para herramientas de torsión. He aquí un enfoque simplificado:


Paso 1 — Defina los parámetros de la prueba.
Seleccione un valor de par objetivo representativo en el medio del rango de funcionamiento de la herramienta. Establezca una banda de tolerancia aceptable (por ejemplo, ±10% del objetivo, o más ajustado según la criticidad de la aplicación).


Paso 2 — Realizar mediciones repetidas.
Dos o tres operarios deberán aplicar el par de torsión 10 veces cada uno con la misma herramienta, bajo las mismas condiciones (misma simulación de articulación, mismo casquillo, misma postura). Utilice un transductor de medición fijo —no otra herramienta manual— para registrar cada resultado.


Paso 3 — Calcular Cp y Cpk.

  • Cp (Capacidad del proceso) indica si la variación de la herramienta se encuentra dentro del margen de tolerancia.
  • cpk El índice de capacidad del proceso (Process Capability Index) indica si el proceso es capaz de... y centrado en el objetivo.
  • Un Cpk ≥33 suele ser el umbral de aceptación para elementos de fijación críticos para el ensamblaje.


Paso 4 — Interpretar y actuar.
Un valor bajo de Cpk indica que la salida de la herramienta es demasiado variable, está descentrada o ambas cosas. Esto puede deberse a desgaste mecánico, problemas con la técnica del operador o a que la herramienta no es adecuada para la aplicación.


El ZIPPTORK Transductor de par inalámbrico TTES/TTAS es un instrumento de medición ideal para estudios de capacidad de carrera. Su alta frecuencia de muestreo y la salida de datos inalámbrica en tiempo real le permiten capturar curvas de par-ángulo limpias para cada prueba, brindándole datos mucho más completos que una simple lectura máxima. Combinado con ZIPPTORKGracias al software de registro de datos, los resultados se pueden exportar directamente para su análisis estadístico.


  1. Técnicas para identificar cuándo una herramienta está descalibrada.


Las herramientas se descalibran. Los resortes se fatigan, los mecanismos se desgastan y los factores ambientales (temperatura, humedad, cargas de impacto) pasan factura con el tiempo. Esperar a un ciclo de calibración anual para detectar una herramienta descalibrada supone un riesgo para la calidad que la mayoría de los fabricantes no pueden permitirse.


Señales de alerta temprana a las que prestar atención:


  • Cambio en la producción media: La herramienta produce sistemáticamente valores de par superiores o inferiores al valor objetivo, incluso después de los ajustes realizados por el operador.
  • Mayor dispersión: Las mediciones repetidas de la misma articulación muestran una mayor variación que durante el último estudio de capacidad.
  • Discrepancia entre el par de apriete y el clic: En las llaves de tipo clic, el clic audible se activa con un valor de torque diferente al punto de ajuste de la herramienta.
  • Anomalías en el ángulo de torsión: En las herramientas con monitorización de ángulos, las formas inesperadas de las mesetas o las señales de acoplamiento prematuras pueden indicar problemas mecánicos.


Método de detección práctico — la comprobación de la “Junta de Referencia”:


Mantenga una junta de referencia dedicada y calibrada (un dispositivo de simulación de torsión o un banco de juntas estandarizado) en la estación de trabajo. Al comienzo de cada turno, aplique la herramienta una vez y lea el resultado con un transductor trazable. Si la lectura cae fuera de un rango predefinido ±5% Banda de aceptación: retire la herramienta para su recalibración antes de que comience la producción.


El ZIPPTORK Probador de tensión de torsión (TTT) Está diseñado específicamente para este tipo de verificación previa al turno. Simula una unión fija real, incluyendo tanto el par de apriete como la carga axial de sujeción, por lo que la comprobación refleja las condiciones de trabajo reales en lugar de una prueba de banco al aire libre. A diferencia de los analizadores de par simples, el TTT mide directamente la relación par-tensión, detectando herramientas que aplican el par correcto pero generan una carga de sujeción incorrecta debido a la variación de la fricción.


  1. Cómo validar y ajustar la configuración de par


Establecer un valor de par objetivo no es un cálculo que se realiza una sola vez. Las condiciones de la unión cambian (diferentes lotes de fijaciones, nuevos tratamientos superficiales, cambios de proveedores) y el ajuste de par que era correcto el trimestre pasado puede no serlo hoy.


Proceso de validacion:


  1. Realizar un estudio conjunto Se analizan los componentes (sujeción, material de la unión, lubricación) para determinar la relación par-tensión. Esto establece el factor K (o factor de tuerca) para la unión específica.
  2. Establecer un par objetivo que proporciona de forma fiable la fuerza de sujeción necesaria en todo el rango previsto de variación de la fricción.
  3. Verificar con muestras de ensamblaje reales. Aplique el par objetivo a una muestra representativa de las uniones y, a continuación, mida la carga de apriete residual utilizando un sensor de carga de pernos o el TTT.
  4. Ajuste si es necesario. Si la fuerza de apriete supera o cae sistemáticamente por debajo de la especificación, revise el par objetivo y repita la verificación.


El ZIPPTORK TTT Este sistema optimiza el ciclo de validación al proporcionar lecturas simultáneas de par y tensión en una sola prueba. Los ingenieros pueden observar directamente cómo los cambios en la lubricación o en el lote de sujetadores modifican la curva de par-tensión, sin necesidad de realizar desmontajes destructivos de las juntas. Esto resulta especialmente valioso al calificar nuevos proveedores de sujetadores o al aprobar órdenes de cambio de ingeniería.


Para aplicaciones de ensamblaje rotativo (herramientas eléctricas, robots de ensamblaje, husillos de final de línea), el Serie TTES/TTAS Se puede instalar en línea para validar que el par de salida de la herramienta coincida con el punto de ajuste programado en condiciones de carga de producción reales, y no solo en el banco de pruebas.


  1. Métodos para medir el par residual


El par residual es el par que permanece en una unión fija. después Se ha retirado la herramienta de montaje. Casi siempre es inferior al par aplicado porque una parte de la energía se destina a la recuperación elástica, la relajación de la incrustación y la disipación de la fricción de la rosca.


Comprender el par residual es fundamental para:


  • Evaluación de integridad conjunta
  • Investigación de fallos
  • Programas de auditoría de par


Métodos de medición comunes:


Par de arranque (el más común): Aplique lentamente una llave dinamométrica en el sentido de apriete hasta que el sujetador comience a moverse. El par de apriete al inicio de la rotación es el par residual. Este método es sencillo y ampliamente aceptado en las auditorías de calidad.


Par de retroceso: Aplique el par de apriete en la dirección de aflojamiento y registre el valor en el que el sujetador comienza a moverse. Este valor suele ser ligeramente inferior al par de arranque.


Método de marcado y verificación: Marque la cabeza del tornillo antes de apretarlo, aplique el par de apriete y, a continuación, intente moverlo ligeramente (normalmente entre 5° y 15°) con una llave calibrada. Si el tornillo se mueve antes de alcanzar el par residual deseado, es posible que la unión no esté apretada correctamente.


Precaución importante: Medición del par residual en el aflojamiento La dirección de la carga en una unión crítica para la seguridad puede reducir permanentemente su fuerza de apriete. Para aplicaciones críticas, los planes de muestreo destructivo deben definir qué uniones se inspeccionan.


El ZIPPTORK Transductor de par inalámbrico TTES/TTAS Es ideal para auditorías de par residual en componentes giratorios o montados sobre ejes, donde se requiere medir la torsión residual en el componente, en lugar de en un elemento de fijación roscado. Su arquitectura inalámbrica permite montarlo en un conjunto de eje giratorio y transmitir datos sin alterar la geometría de la unión.


  1. El valor de implementar un programa de auditoría de torque


Una auditoría de torque es una verificación estructurada y recurrente de la calidad del torque en todo el proceso de ensamblaje. Es la respuesta sistemática a la pregunta: ¿Estamos logrando realmente lo que nos proponemos, de forma constante y a lo largo del tiempo?


Qué incluye un programa de auditoría de torque:


  • Plan de muestreo definido: ¿Qué articulaciones, cuántas, con qué frecuencia, por quién?
  • Criterios de aceptación: Par objetivo, banda de tolerancia, límites de par residual.
  • instrumentos de medición y métodos: Estandarizado para garantizar que los resultados sean comparables a lo largo del tiempo.
  • Protocolo de escalamiento: ¿Qué sucede cuando una articulación no supera la auditoría? Retrabajo, cuarentena, investigación de la causa raíz.
  • Récords y tendencias: Los datos de auditoría se registran con la trazabilidad suficiente para respaldar la revisión regulatoria o las solicitudes de auditoría de los clientes.


Por qué es importante más allá del cumplimiento normativo:


Los datos de auditoría, acumulados a lo largo del tiempo, se convierten en una poderosa herramienta para la mejora de procesos. Las tendencias en los valores de torque residual pueden revelar el desgaste de las herramientas antes de que cause fallas. La variación entre turnos puede poner de manifiesto problemas en la técnica del operario o inconsistencias en los dispositivos de fijación. Además, un historial de auditoría documentado es su mejor defensa en caso de responsabilidad por productos defectuosos.


Construyendo el programa con ZIPPTORK herramientas:


El ZIPPTORK TTT Proporciona una plataforma estandarizada y repetible para auditorías de torque a nivel de accesorio o junta, midiendo tanto el torque aplicado como la carga de sujeción resultante, de modo que los resultados de la auditoría reflejen la calidad de la junta, no solo la salida de la llave. Serie TTES/TTAS Amplía la capacidad de auditoría a la verificación en proceso, lo que permite a los equipos de calidad confirmar la entrega de par en los equipos de ensamblaje automatizados sin interrumpir la producción.


Juntos, crean un ciclo continuo: el TTT valida los resultados a nivel de articulación, mientras que el transductor en línea valida las entradas del proceso a nivel de herramienta. Cuando ambos coinciden, se tiene plena confianza en el historial de calidad.


Conclusión: La medición del par como sistema


Ninguna medición, ningún instrumento ni ningún punto de control por sí solos son suficientes. Un programa integral de calidad de torque es un sistema: las herramientas se verifican antes de su uso, los procesos se supervisan durante la producción, las uniones se auditan después del ensamblaje y todos los datos se retroalimentan a un ciclo de mejora continua.


ZIPPTORK, Transductores de par rotativos inalámbricos (series TTES y TTAS) y Probador de tensión de torsión (TTT) Están diseñados para dar servicio a todo el sistema. Ya sea que esté configurando una nueva línea, validando un cambio de sujetador, investigando una falla en el campo o cumpliendo con una auditoría del cliente, la medición correcta en el momento preciso del proceso es lo que distingue la calidad constante de la costosa incertidumbre.


Empieza con un paso: conoce tu herramienta. Conoce tu articulación. Conoce tu número.

Convierta cualquier llave de impacto neumática en una herramienta con control de torsión con ZIPPTORK

ZIPPTORKEl controlador de par de s mejora un estándar llave de impacto neumática post-extracción controlado por par Entrega de herramientas de fijación ±10% a ±15% Precisión (dependiente de la articulación). Cierra la brecha histórica entre el desbaste con impactos y el control con herramientas de pulso o CC costosas y de alto mantenimiento. En combinación con un transductor de par inalámbrico integrado, ZIPPTORK Captura cada ajuste (tiempo, curva de torsión, ángulo y resultado) para que pueda monitorear, rastrear y mejorar su proceso de atornillado sin reemplazar sus herramientas neumáticas existentes.


¿Por qué controlar el torque en una llave de impacto?


Las llaves de impacto tradicionales son rápidas y robustas, pero son de circuito abierto: los operadores "sienten" o "cuentan los impactos", lo que genera dispersión, retrabajo y poca trazabilidad. Las herramientas de pulso mejoran el control, pero conllevan un mayor costo, mantenimiento hidráulico y tiempo de inactividad. ZIPPTORK añade control de circuito cerrado y trazabilidad digital a la parte superior herramienta de impacto ya tienes.


Cómo ZIPPTORK funciona


  1. MEDIR
    Un compacto transductor de par inalámbrico Se ubica en la ruta de carga (formato socket, en línea o adaptador). Transmite datos de torque y ángulo de alta velocidad durante cada impacto.

  2. Modelo
    ZIPPTORKEl controlador crea un modelo adaptativo de la articulación: distingue el aflojamiento, el punto de apriete, la tendencia a la fluencia y el par predominante. Aprende... tasa conjunta (duro/blando) y compensa en tiempo real.

  3. Control
    Utilizando el modelo, el controlador gestiona flujo de aire y energía de impacto—modula el aire que llega al motor y toma la decisión de si se debe o no realizar golpes adicionales. Detiene la herramienta precisamente cuando... ventana de par objetivo sea alcanzado.

  4. Verificar
    El controlador valida el par alcanzado con respecto al objetivo y la tolerancia. Si el último impacto sobrepasa o no alcanza el par, avisa el ciclo y permite o bloquea automáticamente un pulso correctivo dentro de los límites.

  5. Record
    El lleno Firma de par-tiempo-ángulo Se almacena y se transmite a su sistema de línea (p. ej., MES/QMS). Cada ciclo es rastreable por pieza, VIN/serie, estación, operador, herramienta y marca de tiempo.


Precisión: ±10% a ±15%—qué significa y cómo se obtiene


ZIPPTORK entrega ±10% a ±15% Precisión de torque en juntas y herramientas seleccionadas adecuadamente mediante la combinación de:

  • Detección de alta velocidad del pico de par dinámico durante el impacto.

  • Caracterización conjunta (duro vs. suave) y apagado adaptativo.

  • Re-golpe controlado lógica con energía en decadencia para “acercarse sigilosamente” al objetivo.

  • Flujo de trabajo de calibración utilizando un transductor de referencia en una junta de prueba.


Mejores prácticas para alcanzar el extremo más cerrado (±10%)


  • Use un tamaño de impacto bien adaptado para el rango de torque (evitar herramientas de gran tamaño).

  • Guardar suministro de aire estable (presión regulada, diámetro interior de manguera adecuado, caídas mínimas).

  • Establecer programas específicos para cada conjunto (objetivo, ventana, número de re-aciertos, tiempo máximo).

  • Validar con un control diario en una junta maestra o analizador de torsión.

  • Mantenga los enchufes y adaptadores; las interfaces desgastadas agregan dispersión.


Nota: Las juntas extremadamente blandas, un torque predominante alto o acumulaciones altamente elásticas pueden tener tendencia a ±15% fin. ZIPPTORK detecta estos problemas y aplica la estrategia de control adecuada al tiempo que marca los ciclos que exceden los límites de capacidad.

Reemplace las herramientas de pulso sin sus dolores de cabeza.

Aspecto Llave de pulso de aceiteImpacto + ZIPPTORK
Costo capitalAltoUtilice el controlador de impacto existente
MantenimientoCambios de fluido hidráulico, sellos y tiempo de inactividadMantenimiento neumático estándar
VelocidadRápidoRápido (cadencia de impacto)
ExactitudGeneralmente bueno±10%–±15% con control adaptativo
Fuerza de reacciónBajoBajo (impactos)
TrazabilidadA menudo opcionalEstándar: datos de ciclo completo
FlexibilidadEspecífico del modeloFunciona con muchos impactos de aire.

Con ZIPPTORK, conservas el velocidad y durabilidad de impactos mientras se gana control de procesos y trazabilidad—a menudo a una fracción del costo del ciclo de vida de los sistemas de pulso.


Transductor de par inalámbrico integrado = trazabilidad completa


  • Qué se captura por cada ajuste: ID de pieza, programa, torque final, ángulo (si corresponde), OK/NOK, torque máximo, tiempo de desaceleración, número de golpes, conteo de re-golpes, ID de operador, ID de estación, marca de tiempo.

  • Monitoreo en vivo: paneles de control de rendimiento, Cpk y alarmas (por ejemplo, deriva de herramientas, uniones inestables).

  • Conectividad: Puerta de enlace perimetral o API directa a su MES/QMS; el almacenamiento en búfer local evita la pérdida de datos.

  • Analítica: comparar curvas de torsión entre lotes, detectar roscas cruzadas, sujetadores desgastados, cambios de lubricación o problemas con la técnica del operador.


Flujo de trabajo de implementación


  1. Estudio de aplicación
    Definir rango de torque, tipo de unión (dura/blanda, torque predominante), tiempo de ciclo, ergonomía y requisitos de calidad.

  2. Emparejamiento de herramientas
    Adapte sus llaves de impacto actuales a ZIPPTORK programas; verificar los zócalos/adaptadores y el factor de forma del transductor inalámbrico.

  3. Línea base y calibración
    Ejecute un conjunto de capacidades en una junta maestra con un analizador de referencia. Cree ventanas de objetivo/tolerancia y reglas de reajuste.

  4. Piloto de carreras
    Implemente en una estación, registre los resultados y ajuste los umbrales de apagado y la regulación del aire.

  5. Ampliación
    Implementar programas en múltiples estaciones; capacitar a los operadores en señales visuales y manejo de NOK.

  6. Sostener
    Verificación diaria de una junta maestra, auditoría semanal de la línea de aire y revisión mensual del programa utilizando los datos recopilados.


Donde ZIPPTORK brilla


  • Montaje de automóviles y todoterrenos: chasis, suspensión, bastidor auxiliar y juntas de servicio donde la velocidad importa pero ahora se requiere trazabilidad.

  • Electrodomésticos e industria en general: fijaciones de chapa metálica, conjuntos de marcos, accesorios de gran tamaño.

  • Células de servicio y reparación de campo: Portabilidad con captura de datos para trabajos regulados o críticos para la garantía.


Seguridad, ergonomía y calidad


  • Par de reacción bajo: Los impactos transmiten poca reacción constante, lo que reduce la tensión del operador frente a las herramientas que se atascan.

  • Menos repeticiones: El apagado preciso reduce la exposición a las vibraciones y al ruido en comparación con los impactos de “funcionamiento libre”.

  • Poka-yoke: Los enclavamientos basados en programas (programa incorrecto, datos faltantes, torque fuera de ventana) evitan el paso de ensambles defectuosos.

  • Borrar comentarios OK/NOK: Los indicadores brillantes y las señales audibles acortan el tiempo de decisión.


Limitaciones y cómo ZIPPTORK se dirige a ellos


  • Las juntas muy blandas o elásticas pueden reducir la precisión; Considere utilizar un programa de varias etapas con re-golpes controlados o revisar el diseño de la junta.

  • Alto par de apriete (tuercas de bloqueo, insertos): Establezca criterios de ángulo sobre torque y monitoree la forma de la curva para evitar lecturas erróneas.

  • Desviación del estado de la herramienta: atrapado por alarmas de tendencias y controles diarios; intercambiar sockets y verificar el saldo.

  • Entornos ruidosos de RF: El registro en búfer evita la pérdida de datos; verificar la cobertura durante la puesta en servicio.


Instantánea del ROI


  • Menor capital costos mediante la reutilización de los impactos existentes.

  • Menos necesidad de mantenimiento que los sistemas de pulso hidráulico.

  • Reducciones de desechos/retrabajo a partir de un par controlado y rastreable.

  • Registros listos para auditoría para clientes y reguladores.

  • Cambios más rápidos con programas conjuntos guardados.


Aprovechando al máximo ZIPPTORK


  • Suministro de aire estable y regulado e identificación correcta de la manguera

  • Tamaño de impacto correcto para el objetivo de torque

  • Calibración fresca y precisa en una junta maestra

  • Programas específicos para cada conjunto (objetivos, ventanas, política de re-aciertos)

  • Capacitación del operador sobre reglas de apriete OK/NOK

  • Verificación diaria y revisión periódica de la capacidad


ZIPPTORK Convierte la llave de impacto en la que ya confías en una innovadoraSolución de registro de datos con control de par. Esperar ±10–15% de precisión, completo trazabilidad de , y menores costos del ciclo de vida En comparación con las herramientas de pulso de aceite, sin sacrificar velocidad ni durabilidad. Si necesita un control de procesos moderno y comprobante de cumplimiento, ZIPPTORK Es el camino más directo para llegar allí.

Por qué ZIPPTORK El controlador de torque + llave de impacto supera a la llave de pulso en costo y eficiencia

Antecedentes: Herramientas con embrague vs. herramientas de pulso de aceite


Al seleccionar una herramienta de ensamblaje, los ingenieros generalmente comparan herramientas de tipo embrague y herramientas de pulso de aceiteCada uno tiene ventajas y desventajas:


  • Herramientas embragadas

    • Rango de torque: Hasta ~400 in-lb (33 ft-lb). Eficaz para torques bajos a medios, pero requiere brazos de torque superiores a ~80 in-lb debido a la reacción de la muñeca.

    • Precisión: ±3%, cumple con la mayoría de las especificaciones de ensamblaje.

    • Velocidad: 250–2200 RPM (más lento a mayor torque).

    • Mantenimiento: Sencillo (lubricación diaria).

    • Costo: la mitad del precio de las herramientas de pulso de aceite.


  • Herramientas de pulso de aceite

    • Rango de torque: 4–118 ft-lbs con reacción mínima, incluso con alto torque.

    • Precisión: ±10%, a menudo insuficiente cuando se requiere ±3%.

    • Velocidad: ~5,000 RPM, lo que resulta en un montaje más rápido.

    • Mantenimiento: Requiere cambios de aceite dos veces al año por parte de especialistas, lo que resulta en un mayor tiempo de inactividad.

    • Costo: el doble de caro que las herramientas con embrague, más unos 300 USD al año en servicio.


Conclusión de la comparación tradicional:

Las herramientas con embrague son más económicas y precisas, pero presentan limitaciones en cuanto a par y ergonomía. Las herramientas de pulso de aceite son más rápidas y ergonómicas, pero también son más caras y menos precisas.


Donde ZIPPTORK Incluye: Llave de impacto + controlador de torsión


ZIPPTORK introduce un tercera categoria: el llave de impacto integrada con ZIPPTORKControlador de par inteligente y transductor de par inalámbrico deEste enfoque combina la potencia bruta y la durabilidad de una llave de impacto con la medición electrónica del torque y el control de apagado.


Ventajas clave


1. Rango de torsión más amplio, no se requiere brazo de torsión

  • Las llaves de impacto pueden cubrir rangos de torque mucho mayores que los de las herramientas con embrague o de pulso (de cientos a miles de pies-lb). La especificación de la llave de impacto determina el rango de torque controlable.

  • Con ZIPPTORKCon el controlador de par, incluso las aplicaciones de alto par se gestionan con precisión Sin tensión en la muñeca del operador o brazos de torsión costosos.


2. Precisión comparable o mejor que la de las herramientas con embrague

  • Las herramientas embragadas alcanzan ±3 a ±5% precisión, mientras que las herramientas de pulso de aceite tienen un retraso de entre ±10 % y ±15 %.
  • ZIPPTORKcontrolador y tradicional llave de impacto de aire entrega del sistema ±10% a ±15% o mayor precisión, agregando trazabilidad de datos, un requisito para la Industria 4.0 y las auditorías de calidad.


3. Costo general más bajo que las herramientas Pulse, menor mantenimiento que ambas

  • Las llaves de impacto estándar se producen en masa y son de bajo costo en comparación con los sistemas de embrague/pulso especializados.

  • ZIPPTORKEl controlador adicional los transforma en sistemas de fijación de precisión por una fracción de la inversión.

  • El mantenimiento es mínimo: a diferencia de las herramientas de pulso de aceite, no se requiere servicio de aceite semestral ni tiempo de inactividad.


4. Mayor productividad, sin penalización de velocidad

  • Las herramientas de pulso de aceite se eligen por su velocidad, pero las llaves de impacto ya funcionan a altas RPM con un ajuste rápido.

  • Con apagado electrónico y monitoreo de torque, el ZIPPTORK El sistema evita el apriete excesivo manteniendo la velocidad del ciclo.


5. Escalabilidad y preparación para IIoT

  • La recopilación de datos y la transmisión inalámbrica permiten la trazabilidad a lo largo de la línea de producción.

  • A diferencia de las herramientas con embrague o impulsos de aceite, ZIPPTORKLa solución de apoya integración con sistemas MES/ERP para el cumplimiento de la Industria 4.0.


Análisis de ahorro de costes

Factor Herramienta de embragueHerramienta de pulso de aceiteImpacto + ZIPPTORK Controlador de par
Precio de la herramientaBajoAlto (≈2× embrague)Medio (impacto estándar + controlador, aún por debajo del pulso de torsión más alto)
Exactitud±3% a ±5%±10% a ±15%±10% a ±15% (con trazabilidad de datos)
Ergonomía del operadorPobre a >80 in-lbs, necesita brazo de torsiónBueno (baja reacción)Bueno (impacto controlado, sin brazo de torsión)
MantenimientoSencillo, de bajo costoCostoso (cambio de aceite, tiempo de inactividad por servicio)Bajo (solo servicio de impacto estándar)
VelocidadModeradoAltoAlto
Rango de torqueLimitadaMediaMuy amplio (cientos a miles de pies-libras)
Trazabilidad de datosNoNoSí (preparado para IIoT)


Ahorro de costes total:

  • Compras:Menos costosa que las herramientas de pulso de aceite.

  • Operación:Mantenimiento reducido, sin brazo de torsión, sin tiempo de inactividad por servicio.

  • Calidad:Elimina el trabajo de repetición y los desechos debido a errores de torque a través del monitoreo digital.

  • ROI a largo plazo:Cumple con la normativa de la Industria 4.0 sin necesidad de reemplazar herramientas costosas.


Elegir entre embrague y pulso de aceite  Siempre ha habido un equilibrio entre Precisión, ergonomía, velocidad y coste. Con ZIPPTORKGracias al controlador de par integrado en las llaves de impacto estándar, los fabricantes ya no tienen que hacer concesiones. El resultado es un Solución de fijación rentable, precisa, ergonómica y preparada para el futuro—lo que la convierte en la opción más económica y escalable para las líneas de montaje actuales.

Garantizando una fijación fiable con ZIPPTORKSensor de par giratorio inalámbrico de

En el ensamblaje de precisión, cada operación de fijación debe proporcionar un par constante para garantizar la seguridad, el rendimiento y la calidad del producto. Sin embargo, con el tiempo, las herramientas eléctricas se salen de su tolerancia debido al desgaste, la vibración o los impactos repetidos. Sin una verificación periódica, esta desviación puede comprometer la integridad de la unión y aumentar el riesgo de fallo del producto. ZIPPTORKSensor de par rotatorio inalámbrico de Proporciona una solución práctica y en tiempo real para validar la calibración de herramientas, medir el torque dinámico y garantizar resultados de fijación repetibles en condiciones operativas reales.


Por qué es importante la medición dinámica del par


A diferencia de las comprobaciones de torsión estáticas, que miden los sujetadores después de la instalación, medición de par dinámico evalúa una herramienta mientras está apretando. Este enfoque captura la perfil de par preciso en condiciones de trabajo, incluidas:


  • Técnica y manejo del operador

  • Rendimiento del embrague de la herramienta

  • Efectos de fricción de lubricantes, revestimientos o arandelas

  • Rigidez de las articulaciones y comportamiento del material (uniones duras vs. blandas)


Al simular la fijación en el mundo real, ZIPPTORKEl sensor de torsión rotatorio inalámbrico de revela si una herramienta cumple consistentemente con las especificaciones en el campo.

Cómo ZIPPTORKEl sensor de par giratorio inalámbrico de 's funciona


ZIPPTORKEl sistema integra un transductor rotatorio inalámbrico Entre la herramienta y el sujetador. El sensor monitorea continuamente el par y el ángulo durante todo el proceso de sujeción, transmitiendo los datos en tiempo real a un controlador emparejado o una interfaz de software.

Las funciones clave incluyen:


  • Captura de par en tiempo real – Registra el par exacto entregado durante la fijación, no sólo al final del ciclo.

  • Medida de ángulo – Realiza un seguimiento de la rotación del sujetador para validar que la fuerza de sujeción se logre correctamente.

  • Transmisión inalámbrica de datos – Elimina la necesidad de cables, lo que hace que el sistema sea más fácil de usar en entornos de producción.

  • Resistencia a golpes y vibraciones – Diseñado para soportar el impacto excesivo de herramientas como llaves de impacto neumáticas o inalámbricas.


Esta configuración transforma efectivamente una herramienta de torsión estándar en una sistema de monitorización de par, lo que permite una validación inmediata sin ralentizar la producción.

Realización de una verificación de par de rutina con ZIPPTORK


Con el sensor de par rotatorio inalámbrico, se puede realizar una auditoría de par de forma rápida y precisa:


  1. Seleccione articulaciones representativas de la línea de producción.

  2. Conecte el sensor de par giratorio entre la herramienta y el sujetador.

  3. Apriete el sujetador en condiciones normales, permitiendo que el sensor capture datos dinámicos de torque y ángulo.

  4. Revisar lecturas al instante a través del emparejado ZIPPTORK controlador o software.

  5. Comparar resultados con especificaciones para verificar la calibración y repetibilidad.


Este proceso se puede repetir como parte de un auditoría diaria de par o mantenimiento preventivo programado, asegurando que las herramientas permanezcan dentro de la tolerancia.

Recopilación de datos y análisis de par


ZIPPTORKEl sistema de hace más que medir el torque: también proporciona una plataforma para control de calidad basado en datos:


  • Registre y almacene lecturas de torque de múltiples ciclos de fijación.

  • Grafique las tendencias de torque para identificar el desgaste de la herramienta o la variabilidad del operador.

  • Aplicar métodos de control estadístico de procesos (CEP), como el análisis Cp/Cpk, para confirmar la capacidad del proceso.

  • Mantener registros rastreables para auditorías y cumplimiento.


Al analizar los datos de torque, los fabricantes pueden Predecir con precisión las necesidades de mantenimiento de las herramientas, minimizar el tiempo de inactividad no planificado y garantizar Calidad constante durante todo el proceso de montaje.


Mejores prácticas con ZIPPTORKSistema de par inalámbrico de


  • Auditar herramientas periódicamente (diariamente, semanalmente o en función del recuento de ciclos).

  • Pruebe siempre bajo condiciones reales de las articulaciones—Los simuladores de articulaciones duras por sí solos no reflejan el rendimiento en campo.

  • Combinar análisis de par + ángulo para una evaluación más precisa de la carga de sujeción.

  • Capacite a los operadores para que utilicen las herramientas de manera consistente, minimizando la variabilidad.

  • Utilice los datos de torque almacenados como parte de un programa de mantenimiento preventivo.


ZIPPTORKEl sensor de torsión rotatorio inalámbrico de simplifica la verificación de la calibración, captura el torque y el ángulo en tiempo real en condiciones dinámicas y proporciona datos procesables para la mejora continua del proceso. Al integrar esta herramienta en el control de calidad de rutina, los fabricantes pueden garantizar que sus procesos de fijación sigan siendo precisos, repetibles y confiables, lo que reduce el riesgo, evita costosas repeticiones de trabajos y garantiza la integridad de cada unión.

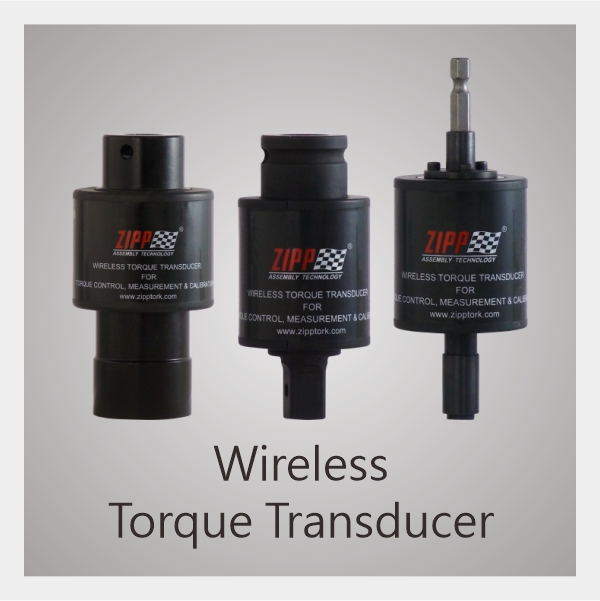
ZIPPTORK Transductor de par inalámbrico: redefiniendo la medición y el control del par

transductor de par inalámbrico

En el mundo del ensamblaje y mantenimiento industrial, la precisión, la durabilidad y la eficiencia son primordiales. Las herramientas de torque tradicionales, como las llaves de impacto y las herramientas de impulso de aceite, son ampliamente utilizadas, pero a menudo presentan limitaciones en la precisión del torque, la monitorización de procesos y la confiabilidad a largo plazo. Para abordar estos desafíos, ZIPPTORK presenta su innovador transductor de par inalámbrico, el primero del mundo sensor de par antivibración y antichoque Diseñado para soportar las duras demandas de herramientas de alto impacto, al tiempo que ofrece precisión de laboratorio en entornos de trabajo del mundo real.


Medición de par en tiempo real con ±1% Exactitud


ZIPPTORKEl transductor de par inalámbrico de establece un nuevo punto de referencia en la tecnología de monitorización del par. Con ±1% la exactitudGarantiza una medición precisa del par de apriete y la monitorización del proceso en tiempo real, incluso en líneas de producción de alto volumen u operaciones de campo exigentes. Al integrarse a la perfección con las herramientas de par existentes, este dispositivo compacto ofrece a ingenieros, técnicos y operadores la seguridad de que cada unión atornillada cumple con los más estrictos estándares de calidad.


El primer sensor de par antivibración y antichoque del mundo


A diferencia de los sensores de torsión convencionales que se deterioran rápidamente bajo cargas de impacto repetidas, ZIPPTORKEl transductor de par inalámbrico de es Diseñado para soportar vibraciones excesivas y energía de impacto.Esto lo hace especialmente compatible con herramientas de torsión como llaves de impacto, donde el martilleo repetido normalmente destruiría los dispositivos de medición de par tradicionales. El resultado: un sensor de par que Mantiene la durabilidad y confiabilidad sin sacrificar la precisión, incluso en las condiciones más duras.


Convertir una llave de impacto en una herramienta con control de torsión


Cuando se combinan con la ZIPPTORK, Controladores de par TCA, TCB o TCCEl transductor de torsión inalámbrico transforma una llave de impacto estándar en una llave de impacto con control de torsión Con un costo mínimo de actualización. Esta innovación elimina la necesidad de herramientas de torque costosas y de alto mantenimiento, como las llaves de pulso de aceite, ofreciendo... Alternativa rentable y de bajo mantenimiento que combina la potencia de las herramientas de impacto con un control de torsión preciso.


Diseño inalámbrico compacto con batería de larga duración


Diseñado teniendo en cuenta la comodidad del usuario, el ZIPPTORK Características del transductor de par inalámbrico:

  • Diseño compacto y ligero para una fácil integración en herramientas de torsión existentes.

  • Operación inalámbrica para una mejor movilidad y una menor complejidad de configuración.

  • Múltiples protocolos inalámbricos—RF 2.4G, WiFi y Bluetooth 5.0—para compatibilidad en diversos entornos y condiciones de trabajo.

  • Mayor duración de la batería proporciona un mínimo de 8 horas de funcionamiento continuo, garantizando una productividad ininterrumpida durante turnos largos.


Funciones avanzadas de monitoreo de procesos


Más allá de la medición del par, ZIPPTORKEl transductor de par inalámbrico de ofrece Monitoreo del conteo de pulsos Para evitar errores comunes de apriete, como aprietes incompletos o dobles golpes. Combinada con su capacidad para registrar y transmitir datos de par en tiempo real, esta funcionalidad permite una trazabilidad completa del proceso, lo que garantiza el cumplimiento de los estándares de calidad y reduce el riesgo de retrabajo o fallos del producto.


Estándares de medición de par transformador


Al reunir ±1% Precisión, durabilidad antivibración, conectividad inalámbrica y compatibilidad con control de torsión, ZIPPTORKEl transductor de par inalámbrico de representa una auténtica evolución en la tecnología de par. Ya sea en ensamblaje automotriz, aplicaciones aeroespaciales, mantenimiento de equipos pesados o fabricación en general, esta solución permite a las empresas lograr mayor precisión, eficiencia y ahorro de costos.

Con ZIPPTORKEl futuro de la medición del par es Más inteligente, más resistente y más confiable que nunca.

Este sitio web utiliza cookies para garantizar su correcto funcionamiento y para ayudarnos a comprender cómo lo utilizan los visitantes. Las cookies son pequeños archivos de texto que se almacenan en su dispositivo. Al utilizar este sitio web, usted acepta nuestro uso de cookies.
INFO